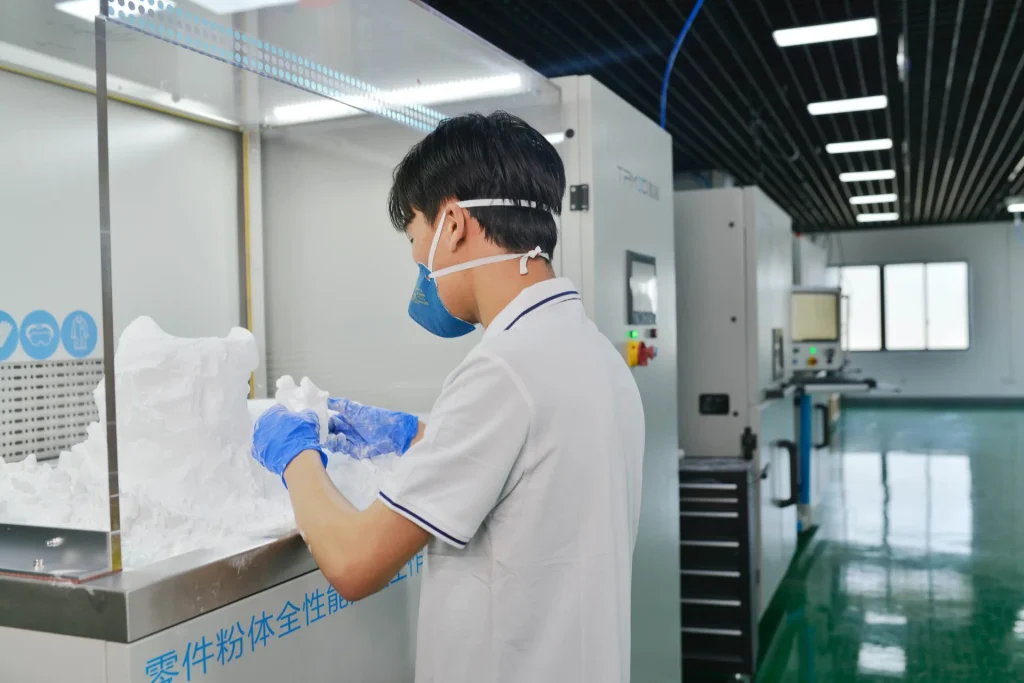
盈普SLS设备分为专业级和工业级两条产品线,覆盖从工作室试制到大批量量产的全场景需求。本文从成型温度、成型缸尺寸、成型速度和预算四个维度梳理选型路径,并解析盈普SLS设备的核心技术优势。
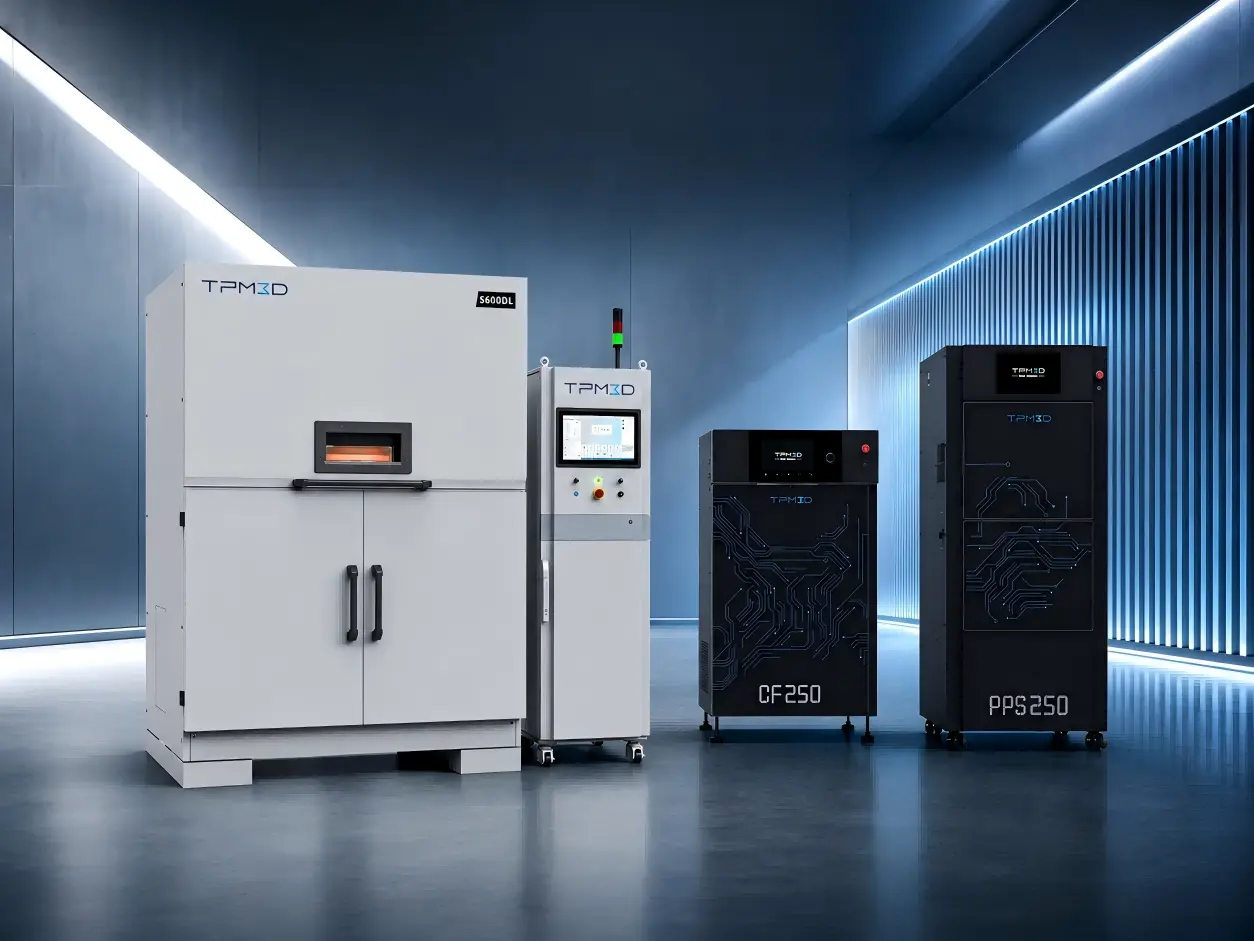
产品线划分:工业级与专业级
盈普SLS设备按应用场景分为两条产品线。工业级设备面向正式生产环境,要求380V工业供电、压缩空气供应条件和独立厂房空间;专业级设备面向轻量化场景,220V市电即插即用,适配办公室或小型工作室。
两类设备的设计目标和技术路线不同,分别适用于不同的生产组织和产能阶段。
工业级设备
工业级设备是盈普的产品主力,覆盖S系列(卓越版)和P系列(性能版)两条线共7款机型,粉床温度230℃或350℃,成型缸体积30.4L至288L,单激光或双激光配置。
典型应用场景:
- 手板加工服务商的接单排包量产
- 制造企业快速原型件、内部工装与定制化零件生产
- 航空航天、汽车、医疗行业的小批量零件制造
- 科研院所与高校的高分子材料研发、科学研究、教学实训

专业级设备
专业级设备主力机型目前为CF250+PPS250系统,采用光纤激光器,220V供电,整机150kg,占地约1m²。
典型应用场景:
- 设计工作室的尼龙功能样件验证
- 中小企业首次引入SLS能力
- 高校教学实验室
- 小批量试制与创业团队早期产品开发
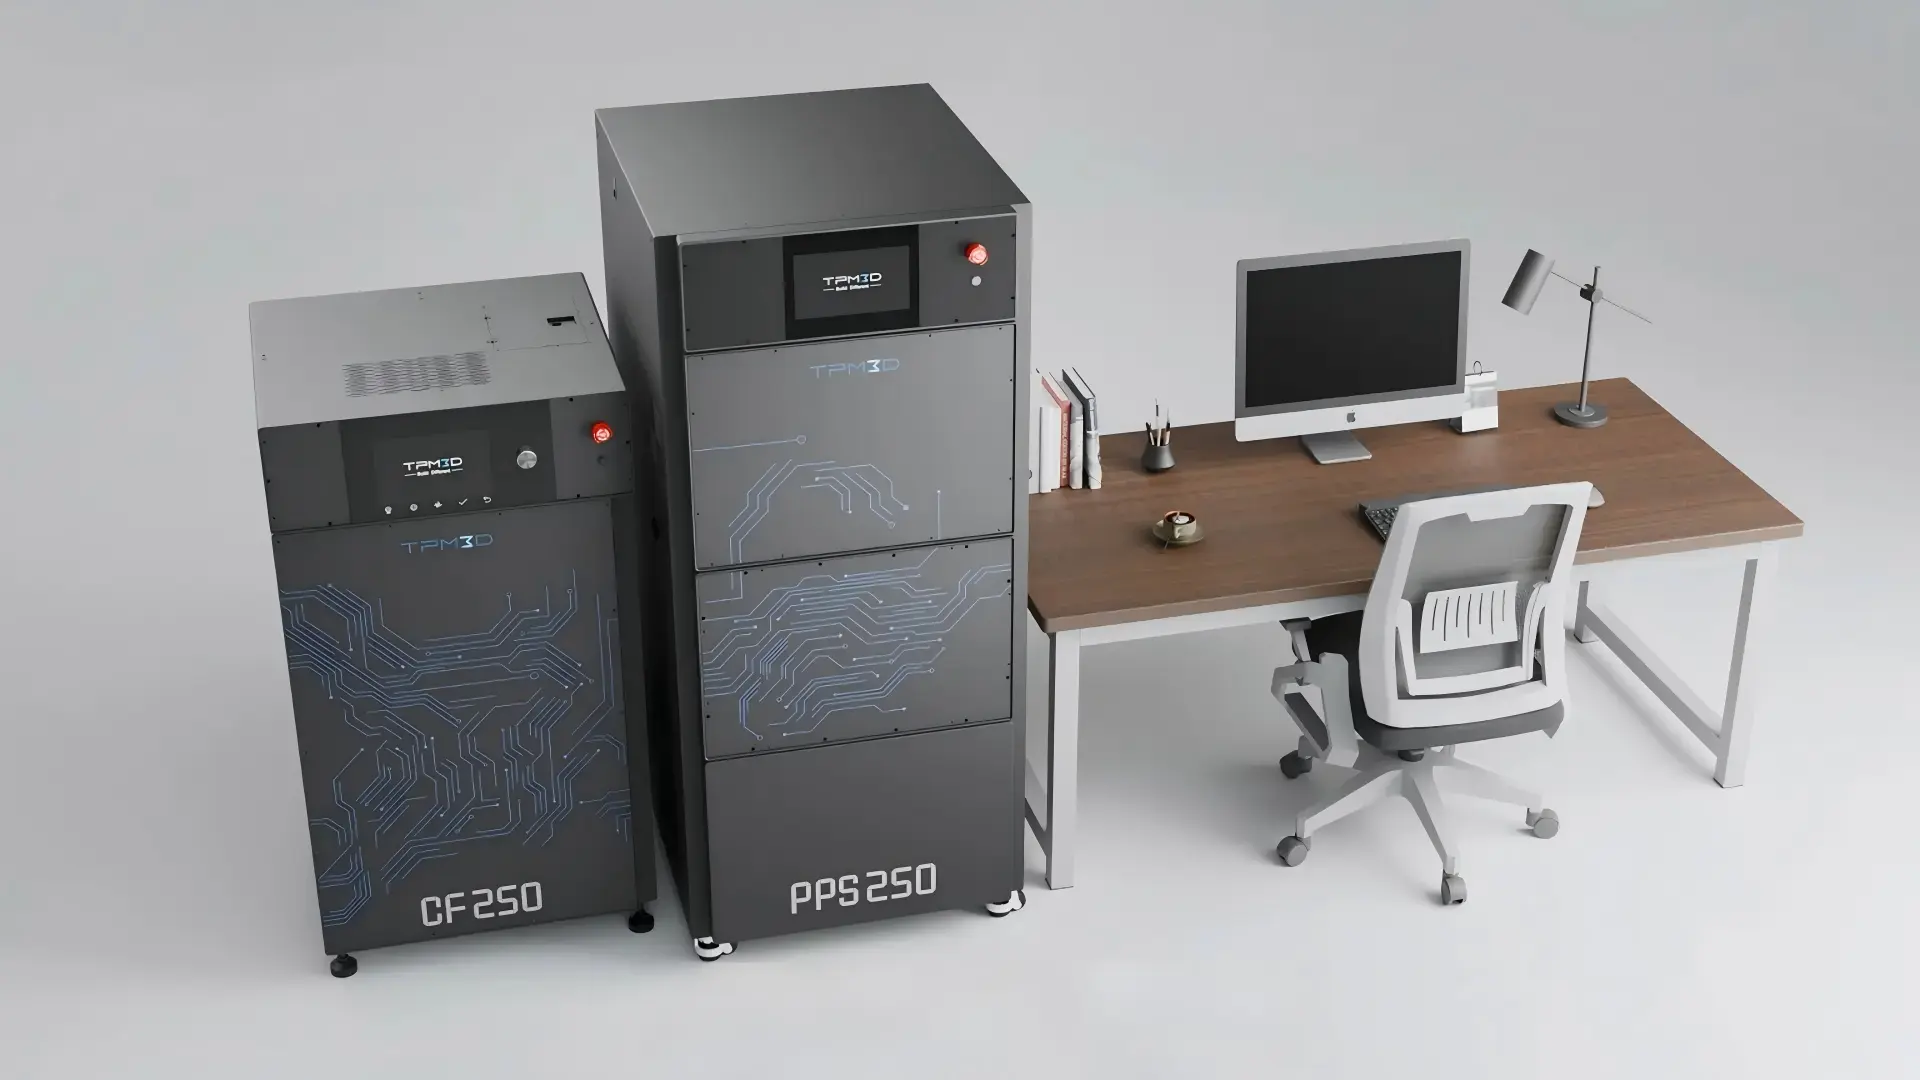
专业级:CF250+PPS250
设备概述
CF250是盈普专业级SLS 3D打印设备,采用30W光纤激光器,220V市电供电,搭配PPS250粉体处理工作站,构成完整的闭环SLS系统。从打印到清粉、筛粉、混粉、供粉,全流程集成,无需额外配套设备。
核心参数
| 设备 | 激光功率 | 激光数 | 粉床最高温度 | 成型缸尺寸 | 成型缸体积 | 重量 | 功耗 | 安全等级 |
| S260 | 30W | 1 | 230℃ | 260×260×450mm | 30.4L | 1,150kg | 2kW | PL-e |
| S360 | 60W | 1 | 230℃ | 360×360×600mm | 77.8L | 1,300kg | 3kW | PL-e |
| P360 | 60W | 1 | 230℃ | 360×360×600mm | 77.8L | 1,250kg | 3kW | PL-d |
| S480 | 100W | 1 | 230℃ | 480×480×600mm | 138.2L | 1,450kg | 3.5kW | PL-e |
| P550DL | 140W×2 | 2 | 230℃ | 550×550×850mm | 257.1L | 1,600kg | 4kW | PL-d |
| S600DL | 140W×2 | 2 | 230℃ | 600×600×800mm | 288.0L | 1,750kg | 4kW | PL-e |
| S320HT | 60W | 1 | 350℃ | 320×320×380mm | 38.9L | 1,350kg | 5kW | PL-e |
技术特点
光纤激光精度。 CF250采用30W光纤激光器,光斑直径小于CO₂激光器方案,在精细特征、薄壁结构和小孔径方面具备分辨率优势,适配设计验证和功能样件场景。
220V即插即用。 CF250和PPS250均使用标准220V电源,无需380V三相电和专用配电柜,普通实验室或办公室墙面插座即可运行。
PPS250闭环粉末管理。 PPS250自动完成清粉→筛粉→混粉→供粉全流程,通过管道直连CF250实现在线供粉。全过程一人操作,负压粉尘收集保证工作环境清洁。
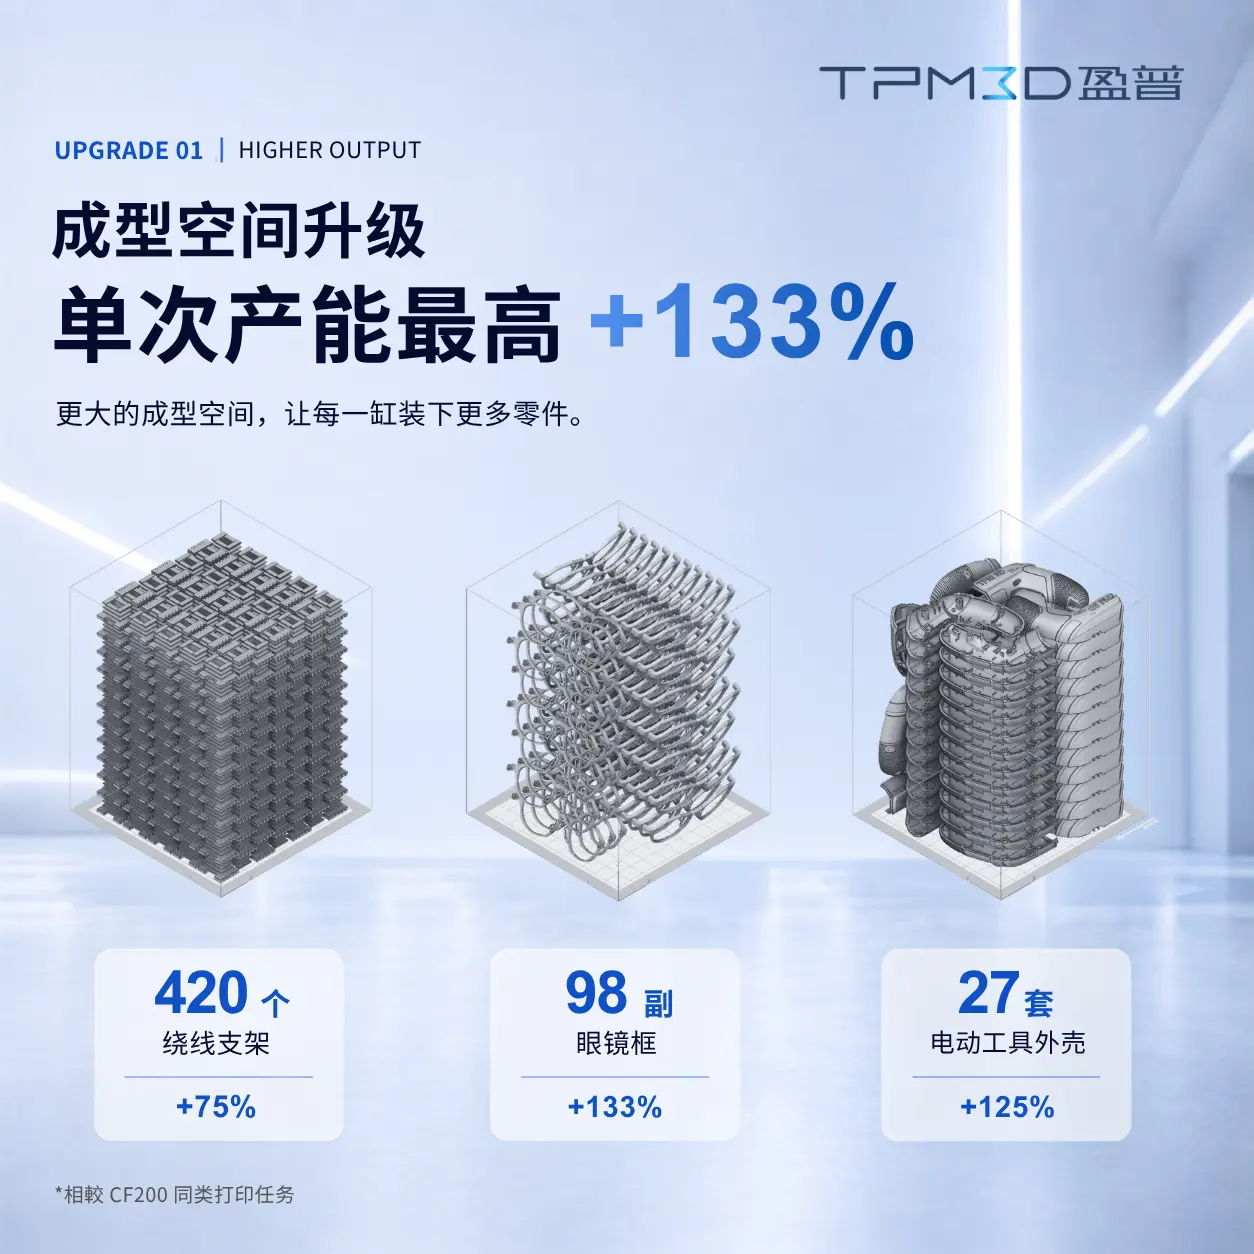
单缸产能示例: 420个线圈绕线柱 / 27套(54个)电动工具手柄外壳 / 98副眼镜框。
适用范围
CF250+PPS250系统适用于小批量试制和功能验证场景。20L成型缸体积和10-15 mm/h 的成型速度适配月产量数百件以内的试制需求。零件最大尺寸超过250mm或月产量需求较大的场景,建议参考工业级设备。
工业级:四步选型路径
盈普工业级设备共7款机型,按成型温度、成型缸尺寸、成型速度和预算四个维度逐级筛选,可快速锁定目标设备。
工业级产品线总览
| 设备 | 系列 | 激光功率 | 激光数 | 粉床最高温度 | 成型缸尺寸 | 成型缸体积 | 重量 | 功耗 | 安全等级 |
| S260 | S卓越版 | 30W | 1 | 230℃ | 260×260×450mm | 30.4L | 1,150kg | 2kW | PL-e |
| S360 | S卓越版 | 60W | 1 | 230℃ | 360×360×600mm | 77.8L | 1,300kg | 3kW | PL-e |
| P360 | P性能版 | 60W | 1 | 230℃ | 360×360×600mm | 77.8L | 1,250kg | 3kW | PL-d |
| S480 | S卓越版 | 100W | 1 | 230℃ | 480×480×600mm | 138.2L | 1,450kg | 3.5kW | PL-e |
| P550DL | P性能版 | 140W×2 | 2 | 230℃ | 550×550×850mm | 257.1L | 1,600kg | 4kW | PL-d |
| S600DL | S卓越版 | 140W×2 | 2 | 230℃ | 600×600×800mm | 288.0L | 1,750kg | 4kW | PL-e |
| S320HT | S卓越版 | 60W | 1 | 350℃ | 320×320×380mm | 38.9L | 1,350kg | 5kW | PL-e |
S系列与P系列的核心差异在于安全等级和认证:S系列采用独立控制单元设计,符合PL-e双通路安全控制(最高安全等级),部分型号通过德国莱茵TÜV CE认证;P系列采用集成式控制单元设计,符合PL-d单通路安全控制,核心成型性能与同级别S系列一致,安全配置和认证等级有所不同。两条产品线分别面向不同安全要求和预算层级的客户。
第一步:成型温度与材料覆盖
标准温度(粉床230℃)
盈普6款标准工业级设备(S260/S360/P360/S480/P550DL/S600DL)粉床最高温度均为230℃,覆盖以下材料体系:
- PA12:通用工业功能件、外壳、卡扣
- PA11:卡扣连接器、柔性夹具、运动器材
- PA6X:更高刚性的结构件和功能件
- TPU弹性体:柔性零件、密封件、鞋底
- PP聚丙烯:轻量化、耐化学
- 玻璃增强PA12(GF):更高刚性和耐热性
- 碳纤增强PA12(CF):最高比强度和刚性
230℃粉床温度为上述材料提供了充分的烧结窗口。产品材料体系在上述范围内的客户,可在6款标准设备中继续筛选。
超高温(粉床350℃):S320HT
S320HT是盈普专为PEEK、PEKK和PPS等高温材料设计的超高温SLS设备,粉床最高温度350℃,成型缸最高温度300℃,配备双成型缸(大缸320×320×380mm / 小缸250×250×380mm)可按需求切换。
S320HT的目标应用领域:
- 医疗:PEEK骨科植入物、脊柱融合器
- 航空航天:发动机周边耐高温功能件等
- 工业高温检具:生产线定位夹具、耐用工装
S320HT的平均功耗为5kW,高于标准设备,且PEEK/PEKK材料成本显著高于PA12。该设备虽是针对超高温材料场景设计,但常规尼龙零件也可打印,用户可根据需求选择打印材料。
了解更多:SLS 3D 打印材料全解析:尼龙、碳纤维、PEEK 等粉末激光烧结打印材料选型指南
第二步:成型缸尺寸与零件匹配
6款标准设备按成型缸尺寸排列如下:
| 设备 | 成型缸尺寸 | 成型缸体积 | 典型适用零件 |
| S260 | 260×260×450mm | 30.4L | 小型连接器、电子外壳、教学样件 |
| S360/P360 | 360×360×600mm | 77.8L | 中型功能件、卡扣总成、复杂内腔结构件 |
| S480 | 480×480×600mm | 138.2L | 大平面件、多件排包、汽车零件 |
| P550DL | 550×550×850mm | 257.1L | 大型结构件、航空零件、工业批量排包 |
| S600DL | 600×600×800mm | 288.0L | 超大件、最大批量排包 |
成型缸尺寸的选择依据是产品零件的最大外轮廓尺寸。以覆盖80%产品为基准,成型缸每增大一档,满缸粉末填充量、预热时间和冷却时间均相应增加。少量超出成型缸尺寸的大件可通过外协解决。
零件尺寸与设备匹配参考:
- 零件最大尺寸(对角线)≤540mm → S260
- 零件最大尺寸(对角线)≤730mm → S360或P360
- 零件最大尺寸(对角线)≤840mm → S480
- 零件最大尺寸(对角线)1100mm以上,或需大批量排包 → P550DL或S600DL
S360和P360成型缸尺寸一致(360×360×600mm),核心成型参数相同,差异在于控制单元设计、安全等级(PL-e vs PL-d)和TÜV CE认证。
第三步:成型速度——单激光与双激光方案
单激光方案
S260(30W)、S360/P360(60W)、S480(100W)为单激光配置,结构简洁,维护成本低。其中S360/P360搭载60W CO₂激光器,配合15m/s扫描速度,在360×360×600mm成型缸下保持10–25mm/h的成型速度,是单激光方案中效率和成型尺寸的平衡点。
双激光方案
P550DL和S600DL配备双140W CO₂激光器(总功率280W),双激光并行扫描。以P550DL与P360的对比为例:
| 对比项 | P360(单激光) | P550DL(双激光) |
| 成型缸体积 | 77.8L | 257.1L |
| 体积比 | 1× | 3.3× |
| 激光总功率 | 60W | 280W |
| 功率比 | 1× | 4.7× |
| 扫描速度 | 15m/s | 22m/s |
| 激光数 | 1 | 2 |
P550DL的成型缸体积为P360的3.3倍,激光总功率为4.7倍。综合体积、功率和双激光并行扫描的叠加效应,P550DL的实际产能约等于3台P360。
两种方案各有特点:多台单激光设备可并行处理不同材料和参数的任务,灵活性更高;单台双激光设备的单缸排包密度更高,单位体积产出效率更高,但单缸仅支持一种材料。
月产量与方案匹配参考:
- 每月连续生产约80kg零件以下,零件尺寸适中 → 单激光(S360/P360/S480)
- 每月连续生产约240kg零件以上,大批量排包,零件尺寸较大 → 双激光(P550DL/S600DL)
- 产品种类多、多种材料 → 多台单激光
- 产品种类集中、排包密度高 → 单台双激光
S600DL与P550DL同为双激光方案,成型缸体积288L(P550DL为257L),采用PL-e安全等级和压缩机制冷,成型速度参数与P550DL接近(15–25mm/h)。
第四步:预算与设备定位
盈普工业级设备按预算梯度排列:
| 定位 | 推荐设备 | 核心特征 |
| 入门 | S260 | 230℃全材料平台,PL-e安全,教育科研场景 |
| 中端 | P360 / S360 | 77.8L成型缸,60W CO₂激光,量产主力机型 |
| 中高端 | S480 | 138.2L大体积,100W单激光,大件高效方案 |
| 旗舰 | P550DL / S600DL | 双激光280W,257–288L超大成型缸,大批量量产 |
S系列与P系列的选择依据:同成型缸体积下两条产品线核心成型参数一致,差异在安全等级(PL-e vs PL-d)和认证(TÜV CE)。有设备安全认证要求的行业(航空航天、医疗器械等),S系列更为适配;一般工业应用场景,P系列在核心性能一致的前提下具备价格优势。
S260作为工业级产品线的入门型号,230℃粉床温度、CO₂激光器、主动冷却、内置氮气发生器等工业级配置完整,30W激光功率,适配教学科研和低频次生产场景。
为什么盈普SLS设备值得推荐
量产一致性的系统保障
盈普SLS设备从激光器、温控到冷却方案形成了一套完整的量产一致性保障体系。
CO₂激光器适合尼龙类高分子材料,相较光纤激光器的同类产品打印品质更高,一致性更好,且支持白色和黑色粉末。粉床红外检测温漂控制在±0.1℃/年,烧结窗口的精确控制直接决定层间结合质量和零件力学性能的一致性。主动冷却技术(国家专利)将满缸冷却时间从行业普遍的6–8小时缩短至3–5小时,缩短了粉末高温暴露时间,延缓氧化老化,保证粉末在多次循环后仍维持稳定的烧结性能。
三者的协同效果是:从第一缸到第一百缸,零件品质波动控制在可预期范围内。
闭环粉末管理与材料成本控制
粉末是SLS生产中最大的持续成本项。盈普从设备设计层面将粉末管理纳入闭环系统。
上供粉方式支持在线供粉,打印过程中通过管道自动补粉,无需停机。PPS粉体全性能处理工作站将清粉、筛分、混粉、供粉集成于一体,粉末从拆包到回用全程不离开封闭管道。配合20%新粉比例下的无限次循环方案,盈普设备的单件材料成本显著低于粉末需定期报废或高比例换新的方案。
经过验证的材料平台
盈普设备支持20+种材料,覆盖PA11、PA12、PA6X、共聚尼龙、PP、TPU及多种玻璃/碳纤增强复合材料。CO₂激光器对尼龙粉末96%的吸收率使白色粉末基底成为可能,打印件可染成任意颜色,不受材料颜色限制。
材料平台经过盈普工艺团队的长期验证,每种材料均有对应的工艺参数包。客户无需从零调试工艺,可直接投入生产。CF250采用光纤激光器,适配PA11、PA12、PA12 GF、PA12 CF、TPU等材料,与工业级设备形成互补的材料覆盖体系。
低运营成本的系统设计
| 设备 | 平均功耗 | 满缸电费估算(0.8元/kWh) |
| S260 | 2kW | ~38元 |
| S360/P360 | 3kW | ~62元 |
| S480 | 3.5kW | ~72元 |
| P550DL/S600DL | 4kW | ~96元 |
| S320HT | 5kW | ~76元 |
盈普设备的平均功耗在2–5kW之间,在同级SLS设备中处于较低水平。低功耗源于上供粉设计带来的紧凑高温仓结构——仓体小、加热面积小、热损耗低。配合主动冷却缩短的设备周转周期,盈普设备在单位时间内的有效产出更高,单位产出的能耗成本更低。按每月20缸计算,盈普设备相比15kW级设备,年电费差距可达数万元。
从单机到产线的完整方案
盈普提供的不仅是打印主机,而是包含打印设备、PPS粉体处理工作站、材料体系、配套软件和TÜV CE安全认证的完整SLS生产方案。
S260、S360、S480和S600DL通过德国莱茵TÜV CE安全认证,是国内首个获此认证的工业级SLS设备系列,满足欧洲市场准入要求和航空航天、医疗等行业的设备认证标准。
从设备选型、工艺调试到后处理配套,盈普提供覆盖设备全生命周期的技术支持和工艺服务。
选型决策速查表
| 应用场景 | 推荐设备 | 核心特征 |
| 设计工作室/高校实验室,220V,空间有限 | CF250+PPS250 | 专业级,即插即用,闭环粉末管理 |
| 高校科研/教学,需工业级配置 | S260 | 230℃全材料平台,PL-e安全 |
| 中小批量量产,零件≤350mm | P360 | 77.8L成型缸体积,3kW低功耗 |
| 中小批量量产,需TÜV认证/PL-e | S360 | 同P360性能,PL-e+TÜV CE |
| 中大批量,较大尺寸 | S480 | 138.2L大缸,100W单激光 |
| 大批量量产,大尺寸,双激光 | P550DL | 257L超大缸,产能≈3台P360 |
| 大批量量产,需TÜV认证,高产能 | S600DL | 288L最大缸,PL-e+TÜV |
| PEEK/PEKK/PPS等超高温材料 | S320HT | 350℃粉床,双尺寸成型缸 |
延伸阅读:SLS快速原型工艺流程|材料参数、设计规范、后处理全指南
FAQ 常见问题
Q1:工业级SLS设备与专业级设备的核心区别是什么?
核心区别在于设计目标、系统完整性和生产可靠性。工业级设备为连续、稳定、可重复的批量生产而设计,配备CO₂激光器、230或350℃粉床、主动冷却、内置氮气发生器和PL-e/PL-d安全等级,支持PPS工作站闭环粉末管理。专业级设备(CF250)侧重于快速验证和轻量化部署,采用光纤激光器和220V供电,在产能、材料覆盖和系统集成度上面向不同需求层级。
Q2:SLS尼龙打印件能否替代注塑件?
在小批量、高复杂度或定制化场景中,SLS尼龙件具备替代注塑件的条件。标准SLS PA12的拉伸强度约48MPa,力学性能接近部分注塑尼龙牌号,且SLS件具有较好的各向同性。对于带有复杂内腔、一体化结构或随形冷却通道的部件,SLS是实现设计的经济方案。数万到百万件级别的标准件大批量生产,注塑在单件成本上仍有优势。SLS的核心价值在于设计自由和柔性制造——同一台设备无需开模即可切换不同零件的生产。
Q3:盈普主动冷却技术对粉末循环有什么影响?
主动冷却将满缸冷却时间从6–8小时缩短至3–5小时,粉末高温暴露时间减少近一半。尼龙粉末在高温下停留越久,氧化老化越严重,循环使用次数越少。主动冷却延缓了粉末老化进程,是盈普设备粉末能够无限次循环使用(20%新粉比例)的核心技术基础。
Q4:粉末无限循环使用是否会影响打印品质?
盈普设备在20%新粉比例下实现粉末无限次循环,打印品质不下降。这依赖于四个技术环节的协同:盈普材料本身高品质耐氧化和老化、主动冷却延缓粉末老化、PPS工作站的筛分与混粉保证粉末粒径分布一致、CO₂激光器的稳定能量输出保证烧结条件一致。粉末品质管理的标准化是长期量产一致性的前提。
Q5:CO₂激光器与光纤激光器在尼龙SLS打印中有什么差异?
CO₂激光(10.6μm波长)对尼龙粉末的吸收率约96%,光纤激光(约1μm波长)的吸收率约22%。吸收率高意味着能量利用率高,烧结更均匀,零件表面更光滑,侧壁橘皮和层纹更少。CO₂激光方案支持白色和灰黑色粉末,材料选择范围更广。光纤激光的光斑直径更小,在精细特征和超薄壁结构方面有分辨率优势。盈普工业级设备采用CO₂激光器,专业级CF250采用光纤激光器,分别适配各自的应用场景。
Q6:盈普设备的后处理流程如何运作?
盈普PPS粉体全性能处理工作站将清粉、筛分、混粉、供粉集成于一体。打印完成后,粉体直接推至振动筛筛分,筛分后通过内部管道自动泵至混粉桶,混粉后通过管道向打印机在线供粉。全过程一人操作,可支持2台打印主机。粉末全程不离开封闭管道系统,减少粉末损耗和操作人员暴露。工业级设备搭配大型PPS工作站,专业级CF250搭配紧凑型PPS250。
打样验证
参数对比可缩小设备范围至1–2款候选型号。盈普提供典型零件打样服务,可按客户STL文件实际打印,验证精度、表面质量、力学性能和产出效率等指标。打样结果作为最终选型决策的依据。